机械加工全解析:CNC加工、数控车床加工与非标零件定制的实战指南
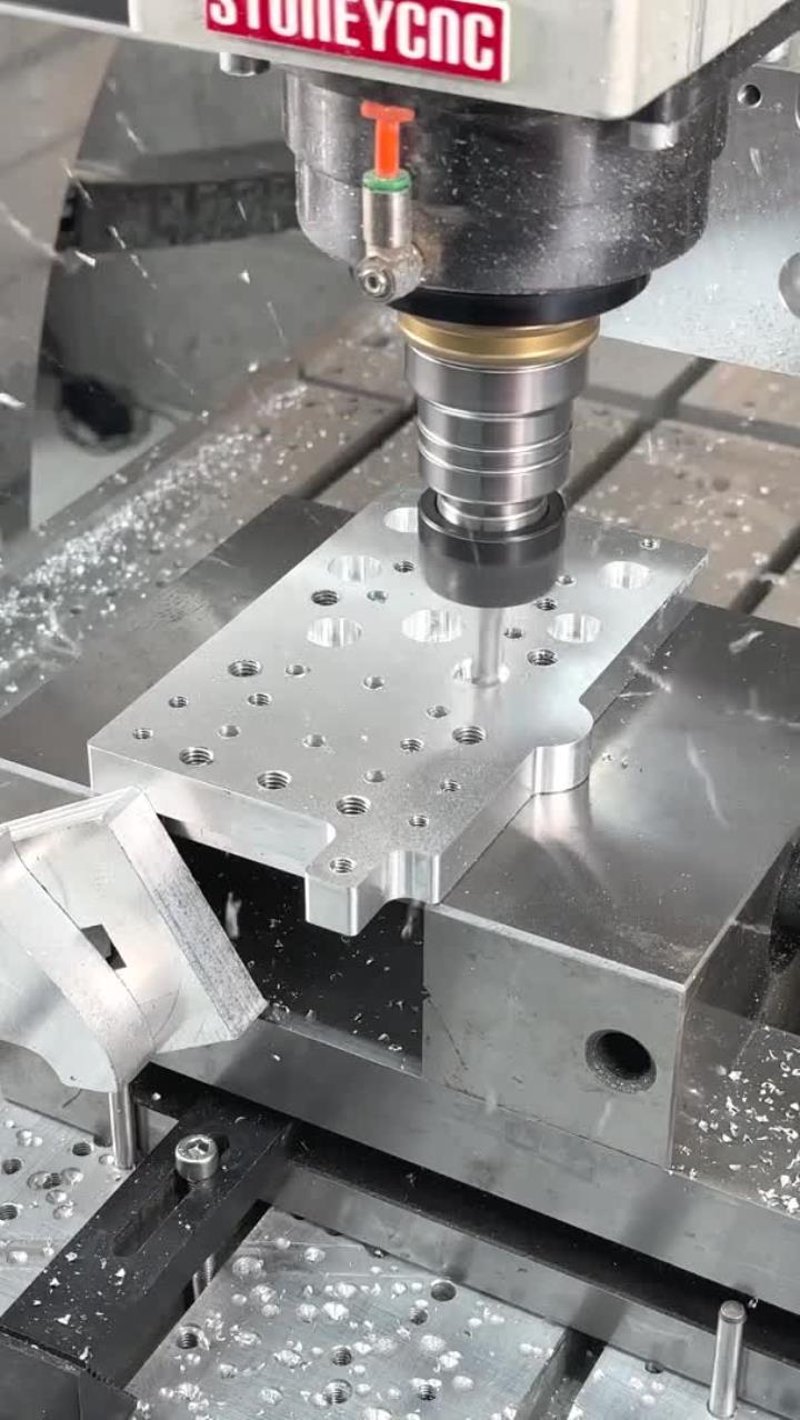
在制造业的整条链条上,机械加工是承上启下的关键环节。无论是矿山机械上的一根传动轴,还是自动化设备里的一块铝制安装板,几乎所有看得见、摸得着的金属零件,都离不开车、铣、钻、磨、割等一道道加工工序。对于采购、研发和工艺工程师而言,理解机械加工的能力边界与协作方式,往往比单纯比价更能决定一个项目的成败。本文结合鼎邦机械在晋中、太原及周边地区的实际加工经验,系统梳理机械加工的主流工艺、精度控制、选材思路与外协协作要点,帮助您把图纸更高效地变成合格零件。
一、什么是机械加工?从减材制造讲起
机械加工,通俗地讲就是通过刀具与工件的相对运动,把毛坯上多余的材料一点点去除,最终得到符合图纸尺寸、形状和表面要求的零件。它属于典型的"减材制造",与铸造、锻造、粉末冶金等成形工艺形成互补:铸锻件提供接近成形的毛坯,机械加工负责把关键部位做到精确。
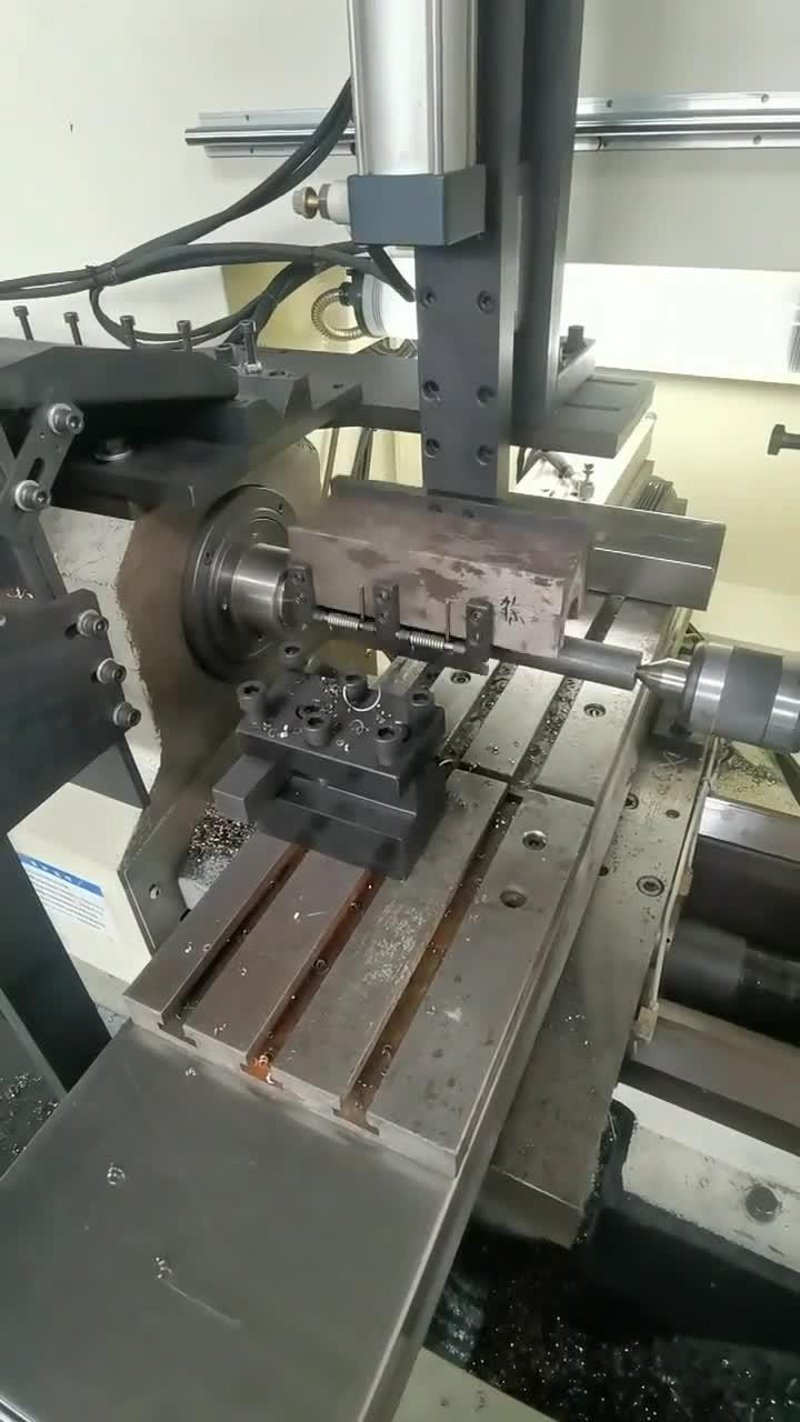
一套完整的机械加工流程通常包括以下几个阶段:
- 图纸与技术交底:确认材质、公差、热处理、表面处理、关键尺寸与检验方式。
- 工艺编排:确定基准、装夹方式、加工顺序、刀具选型与切削参数。
- 毛坯准备:下料、切割、锻打或铸造,并预留合理加工余量。
- 粗加工与精加工:先去除大部分余量,再通过精车、精铣、磨削等保证精度。
- 后处理与检验:热处理、表面处理、去毛刺、清洗,最后按图纸逐项检测。
可以看出,机械加工并不是"开动机床就完事",真正决定质量的是前面的工艺思路。同一张图纸,不同的装夹基准和走刀路径,做出来的零件寿命可能相差数倍。
二、主流加工工艺对比:CNC加工、数控车床加工怎么选
不同结构特征适合不同设备,理解这一点能帮您在询价时更准确地描述需求。
- 数控车床加工:适合轴、套、盘、环等回转体零件,如传动轴、法兰、衬套、销轴、螺母。车削能高效完成外圆、端面、内孔、螺纹和沟槽,精车尺寸公差一般可稳定在 IT7~IT6,表面粗糙度可达 Ra1.6 甚至更好。带动力刀塔的车铣复合设备,还能在一次装夹内完成侧向钻孔和铣扁,减少二次装夹误差。
- CNC加工(加工中心):适合箱体、板类、壳体、模具镶件等含平面、型腔、孔系、曲面的零件。三轴加工中心适合大多数常规结构,四轴、五轴则用于多面加工和复杂曲面,一次装夹即可完成多个面的特征,对位置度要求高的孔系尤其有优势。
- 磨削加工:外圆磨、内圆磨、平面磨用于淬硬件或高精度配合面,是提升尺寸精度和表面质量的"最后一刀",常见于轴承位、导轨面、量具零件。
- 线切割与电火花:适合淬火钢、硬质合金等难切削材料,以及窄槽、异形孔、清角等刀具难以进入的部位。慢走丝线切割的尺寸精度可达 ±0.005mm 级别。
- 钻攻与钣金配套:钻孔、攻丝、沉孔、铰孔是孔系加工的基础工序;激光切割、折弯、焊接则常用于机架、机箱、防护罩等钣金结构件。
实际生产中,一个零件往往要经过"车—铣—钻—热处理—磨"多道工序。选择一家工艺链完整、能内部协同的加工厂,可以显著减少周转时间和反复找基准造成的误差累积。
三、非标零件加工与来图来样加工:定制件的落地路径
非标零件加工是机械加工中最考验综合能力的部分。它没有标准件目录可查,每一件都要从图纸或实物样品出发重新制定工艺。典型的合作方式有两种:
来图加工:客户提供 2D 工程图(PDF、DWG)或 3D 模型(STEP、IGES、X_T),加工方评估工艺可行性、材料与成本,出具报价,确认后安排生产。这种方式的关键在于图纸信息的完整性——公差、基准、热处理要求、表面处理、关键特性标注越清晰,报价越准确,返工风险越低。
来样加工:客户只有实物样品,没有图纸。这时需要先做测绘,用卡尺、千分尺、高度尺配合三坐标测量机或影像仪采集尺寸,再结合装配关系反推公差,形成加工图并经客户确认。对于磨损件、进口设备备件、老旧机型的替换件,来样测绘往往是恢复生产的唯一途径。
要做好非标定制,几个细节值得特别注意:
- 明确零件的装配功能和受力情况,避免"图纸没标但实际很关键"的尺寸被忽视。
- 合理设置公差,一味追求高精度会推高成本,过度放宽又会影响装配。
- 提前沟通表面处理与热处理的先后顺序,例如淬火件需在热处理后再磨削。
- 打样阶段就确定检验基准,量产时才能保持一致。
四、精密机械加工:精度到底体现在哪里
谈到精密机械加工,很多人第一反应是"公差越小越好",其实精度是一个系统概念,至少包含四个层面:
- 尺寸精度:长度、直径、孔径是否落在公差带内,常规加工可做到 ±0.02~±0.05mm,精密加工可进入 ±0.01mm 以内。
- 几何精度:圆度、圆柱度、平面度、平行度、垂直度是否达标,这取决于机床本身的几何精度和工装刚性。
- 位置精度:孔距、同轴度、位置度,往往依靠一次装夹或高精度夹具来保证。
- 表面质量:粗糙度 Ra 值直接影响配合性质、耐磨性和密封效果。
为了把精度稳定住,正规的加工流程会配套相应的检测手段:卡尺与千分尺用于日常自检,内径量表测内孔,三坐标测量机与二次元影像仪用于首件和关键尺寸复核,粗糙度仪、硬度计用于材料与表面状态确认。对于批量订单,还应建立首件确认、过程巡检和成品抽检的三级检验制度,必要时用控制图跟踪关键尺寸的波动趋势。
五、金属零部件加工的选材与表面处理建议
材料选得对,加工事半功倍;选得不对,可能又费刀又费时。以下是机械加工中常见的材料及其适用场景:
- 45# 钢:综合力学性能好、价格适中,适合轴类、齿轮坯、连接件,可调质处理提升强度。
- 40Cr:淬透性优于 45# 钢,常用于承受中等载荷的轴、连杆、螺栓。
- Q235 / Q355:焊接性能好,多用于机架、底座、支撑结构。
- 20CrMnTi:渗碳淬火后表面硬、心部韧,是齿轮、花键轴的常用材料。
- 304 / 316 不锈钢:耐腐蚀、卫生等级高,广泛用于食品机械、制药设备、化工泵阀。加工时易加工硬化,需要合理的刀具与切削参数。
- 6061 / 7075 铝合金:密度低、导热好、切削性能优异,适合自动化设备面板、夹具、散热件和轻量化结构。7075 强度更高,适合受力件。
- 黄铜、锡青铜:导电导热好、耐磨,常用于衬套、阀芯、电极接触件。
- 工程塑料(POM、尼龙、PEEK):用于绝缘、耐磨、轻载传动场合。
表面处理方面,发黑处理成本低、防锈一般,多用于外观要求不高的钢件;镀锌、镀镍、镀硬铬用于防锈和耐磨;铝合金阳极氧化可提升耐蚀性与外观质感;喷砂、拉丝用于美化表面;氮化、高频淬火、调质则用于强化表层或整体性能。需要注意的是,表面处理通常会带来微小尺寸变化,对配合面有影响的,应在图纸中注明"处理后尺寸"或预留余量。
六、批量加工厂家怎么选:成本、交期与稳定性
小批量打样和大批量生产是两种逻辑。打样看的是响应速度和工艺理解,量产看的是稳定性和成本控制能力。选择批量加工厂家时,可以从以下几个方面评估:
- 设备配置是否匹配:有没有数控车床、加工中心、磨床、线切割等成套设备,能否覆盖你的零件类型,避免多家外协来回折腾。
- 工装夹具能力:批量生产的效率与一致性,很大程度取决于专用夹具和定位方案的设计水平。
- 刀具与参数管理:是否有刀具寿命台账和切削参数固化机制,这直接关系到尺寸漂移和表面质量波动。
- 检验与追溯:有没有首件报告、检测记录和批次追溯,出现问题能否快速定位。
- 交期承诺是否可信:产能排期是否透明,急单插单的应对机制是否清晰。
报价方面,影响机械加工价格的主要因素是材料费、加工工时、公差要求、批量大小和表面处理。一般而言,批量越大单件成本越低,因为编程、装夹和调试的时间被摊薄;而公差越严、结构越复杂,工时和废品风险就越高。因此,与其只盯着单价,不如把"总拥有成本"算清楚——包括返工率、装配适配性和后续维护成本。
七、机械外协加工:晋中、太原地区的协作优势
对于研发型企业或产能饱和的整机厂来说,机械外协加工是一种务实的选择。它能让企业把有限的人力、设备和资金集中在核心装配与市场端,而把零件加工交给专业厂家完成。
山西中部地区以太原、晋中为核心,历来是装备制造与重型工业的聚集地,周边分布着矿山机械、工程机械、煤机装备、汽车零部件、五金紧固件、泵阀、环保设备等大量制造企业。这一区域做机械外协加工有几个现实优势:
- 产业配套成熟:钢材、铝材、标准件、热处理、表面处理等上下游资源齐全,材料采购与后处理周期短。
- 加工经验厚实:长期服务重型装备与工业客户,对大型件、异形件、单件小批量的加工把握较好。
- 物流半径小:晋中机械加工与太原机械加工厂之间往返便利,图纸沟通、样品确认、紧急补件都能快速响应,尤其适合华北地区的客户。
在挑选外协伙伴时,建议先小批量试单,用一两个中等难度的零件检验对方的工艺理解、检测能力和沟通效率,再逐步扩大合作范围。同时,签署保密协议、明确图纸归属,也是保护自身知识产权的必要动作。
八、常见问题解答
1. 打样一般需要多久?
结构简单的零件通常 3~5 个工作日可出样;需要开模、热处理或多道工序配合的,一般 7~15 个工作日。具体以图纸复杂度、材料和排产情况为准。
2. 有没有最小起订量?
非标零件加工通常支持单件起做,小批量和批量订单均可承接。批量越大,单件价格越有优势。
3. 只有实物样品,没有图纸能做吗?
可以。通过测绘采集尺寸、结合装配关系确定公差,形成图纸并经确认后即可加工,适用于进口设备备件和磨损件替换。
4. 图纸和技术资料如何保密?
正规加工方会签署保密协议,图纸仅用于本项目生产,不向第三方泄露或用于其他用途,加工完成后按约定处理相关文件。
5. 外地客户怎么合作?
图纸可通过邮件或即时通讯工具传输,报价确认后安排生产,成品经检验后通过物流发货,并随货提供检测报告。对于长期合作客户,也可以建立固定的对接人与排产计划。
九、结语
机械加工看似是"按图施工",实则是材料、工艺、设备、检测多方协同的系统工程。把零件做出来不难,难的是每一批都稳定一致、每一个尺寸都经得起检验。对于有 CNC加工、数控车床加工、非标零件加工、金属零部件加工需求的客户来说,选择一家工艺链完整、检验体系健全、沟通顺畅的合作伙伴,往往能省下大量反复修改的时间与成本。
鼎邦机械深耕机械加工领域,承接来图来样加工、精密机械加工、批量加工与机械外协加工业务,服务晋中、太原及周边地区,并面向全国客户提供非标定制与批量配套服务。从图纸评审、工艺编排到成品检验,每一个环节都以"做得准、交得稳"为标准,欢迎来图来样沟通咨询。